

Send Message
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Проверка качества резиновых деталей на заказ должна быть определена до начала массового производства, а не откладываться до тех пор, пока готовая продукция не будет готова к отправке. Для отделов закупок одного только заявления о качестве поставщика недостаточно, чтобы оценить, будут ли детали соответствовать требованиям чертежей, условиям сборки и ожиданиям производительности для конкретного применения. Практический план проверки должен определять, какие характеристики необходимо проверить, какие методы испытаний подходят, как часто следует проводить проверку и какие записи будут предоставляться. При оценке производителя резиновых деталей на заказ, имеющего возможности контроля качества, покупатели должны не ограничиваться количеством контрольных машин и проверять, соответствует ли процесс контроля реальным рискам, связанным с компонентом.
Проверка размеров — это одна из первых проверок, которую необходимо выполнить при поиске формованных резиновых деталей по индивидуальному заказу. Даже компонент с приемлемым внешним видом может выйти из строя при сборке, если критические размеры выходят за пределы согласованных допусков.
В зависимости от конструкции изделия проверки размеров могут включать:
Контактные измерительные инструменты могут подойти для некоторых размеров, но мягкая резина может деформироваться при чрезмерном измерительном усилии. Оптическое измерительное оборудование, такое как 2D-проекторы, 2,5D- или 3D-измерительные системы, может помочь оценить небольшие или сложные объекты без прямого сжатия измеряемой области.
Для изделий с прецизионными уплотнительными кольцами внутренний диаметр и поперечное сечение следует учитывать вместе с ответной канавкой. Размер, соответствующий индивидуальному допуску, не гарантирует автоматически подходящие характеристики сжатия или уплотнения в собранном изделии.
Проверка внешнего вида помогает выявить дефекты формования и обращения, которые могут повлиять на функциональность продукта или его приемку покупателем. Покупатели должны предоставить четкие определения дефектов, а не полагаться на общие требования, такие как «хороший внешний вид» или «отсутствие очевидных дефектов».
К общим объектам проверки относятся:
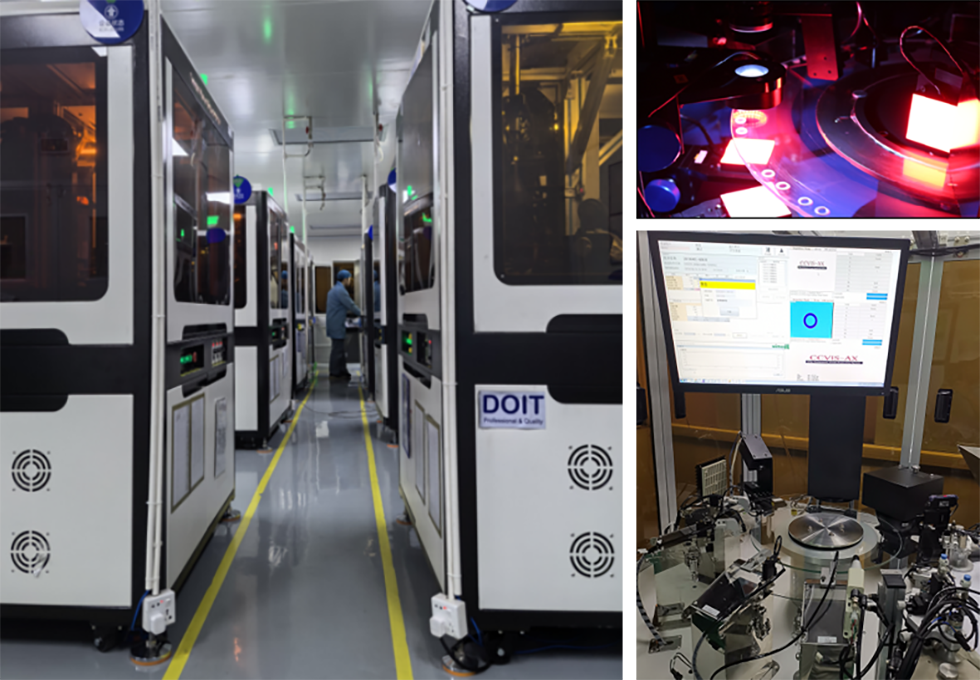
Автоматизированный оптический контроль (AOI) использует камеры и системы обработки изображений для проверки продуктов в соответствии с определенными визуальными критериями. Это особенно полезно для повторяющейся проверки большого количества мелких резиновых деталей. Ручная проверка все же может потребоваться для выявления некоторых сложных особенностей или дефектов, которые требуют дополнительной оценки. Метод контроля следует выбирать в зависимости от геометрии изделия, размера дефекта, объема производства и стандартов приемки.
Точность размеров и внешний вид не могут полностью определить, подходит ли резиновая смесь для условий эксплуатации. Покупатели должны подтвердить характеристики материала и запросить соответствующие испытания физических свойств в соответствии с предполагаемым использованием продукта.
Возможные тестовые объекты включают в себя:
Не каждый проект требует каждого теста. Соответствующие элементы испытаний зависят от материала, рабочей температуры, давления, рабочей жидкости и ожидаемых условий эксплуатации. Для компонентов медицинских силиконовых уплотнений также может потребоваться документирование идентификации материала и чистоты конкретного применения или нормативных требований. Для применений с уплотнениями микронасосов твердость, поведение при сжатии и совместимость с жидкостями могут иметь особое значение для стабильности уплотнения.
Резиновая деталь может пройти проверку размеров и материалов, но после установки все равно не будет работать должным образом. Функциональное тестирование оценивает компонент в условиях, соответствующих его предполагаемому использованию.
В зависимости от дизайна покупатели могут запросить:
Условия испытаний должны быть согласованы заранее. Давление, температура, продолжительность испытания, среда, количество пробы и критерии «прошел/не прошел» — все это влияет на результат. Общее заявление о том, что деталь прошла испытание на герметичность, менее полезно, чем протокол испытаний, показывающий фактические условия и пределы приемки.
Например, для уплотнений для резиновых соединителей следует учитывать проверку размеров и внешнего вида наряду с требованиями к характеристикам всего узла соединителя. Резиновое уплотнение само по себе не может обеспечить защиту от проникновения готового разъема.
Выборочный контроль и 100%-ный контроль служат различным целям контроля качества. При отборе проб проверяется определенная часть производственной партии, и это может быть целесообразно, если процесс стабилен, риск продукта управляем и спецификации заказчика это допускают. Полная проверка проверяет каждую отдельную деталь на предмет заданных характеристик и может быть более подходящей, когда дефект может вызвать серьезные проблемы со сборкой или производительностью.
| Инспекционный подход | Подходящая ситуация | Точки для подтверждения |
|---|---|---|
| Выборочный контроль | Стабильное производство с управляемым риском брака | Частота отбора проб, количество проб, критерии приемки |
| 100% визуальный осмотр | Детали с критическими требованиями к внешнему виду или высокими последствиями дефектов | Определения дефектов, охват проверок, записи проверок |
| 100% контроль размеров | Отдельные критические размеры, требующие индивидуальной проверки | Метод измерения, возможности прибора, записи данных |
| Функциональное тестирование | Компоненты, для которых герметизация или эксплуатационные характеристики имеют решающее значение. | Условия испытаний, частота, пределы прохождения/неудовлетворения |
Полная проверка не обязательно означает, что каждый продукт должен пройти все испытания размеров и характеристик. Более практичный план определяет, какие характеристики требуют индивидуального скрининга, а какие можно проверить путем отбора проб или технологического тестирования. Решение должно отражать требования клиента, риск продукта и продемонстрированную последовательность процесса.
Проверка должна охватывать не только конечную партию. Проверка первого изделия дает возможность убедиться, что исходные производственные детали соответствуют утвержденному чертежу и образцу, прежде чем заказ будет запущен в серийное производство. Это особенно важно после разработки новой формы, замены материала, корректировки оснастки или значительных изменений в процессе.
Во время массового производства внутрипроизводственные проверки помогают выявить отклонения до того, как они повлияют на всю партию. Затем окончательная проверка проверяет соответствие готовой продукции согласованным требованиям приемки перед упаковкой и отправкой.
Покупатели должны уточнить, может ли поставщик предоставить результаты первой партии, записи текущего контроля, отчеты об окончательной проверке и идентификацию партии. Для проектов, включающих нестандартные детали оборудования , эти записи помогают связать утвержденные спецификации с фактической производственной партией и облегчить отслеживание проблем с качеством.
Инспекционное оборудование — это лишь часть возможностей поставщика по обеспечению качества. Покупатели также должны понимать, как результаты контроля записываются, проверяются и привязываются к производственным партиям. В зависимости от проекта полезные документы могут включать:
Перед размещением заказа уточните необходимый формат отчета, сроки доставки, требования к хранению, а также должны ли документы сопровождать каждую отправку или предоставляться по запросу. Эти детали предотвращают недоразумения при прибытии товара на приемный пункт.
Способный поставщик должен быть в состоянии объяснить, как требования к продукции преобразуются в элементы контроля, выбор оборудования, критерии приемки и производственные записи. Покупатели могут начать с запроса поставщика просмотреть чертеж и определить критические размеры, вероятные точки отказа, требования к испытаниям материалов и любые функциональные тесты для конкретного применения.
Возможности проверки DoitRubber включают тестирование физических свойств, измерение размеров, проверку поверхности и автоматический оптический контроль. Доступное оборудование включает твердомеры, машины для испытания на растяжение, 2D-проекторы, 2,5D- и 3D-измерительные проекторы, микроскопы и автоматизированные машины оптического контроля. Компания также заявляет, что ее резиновые уплотнения проходят 100% визуальный контроль на наличие дефектов и дефектов, а также индивидуальные программы контроля качества и отгрузочную документацию, доступную в соответствии с требованиями заказчика.
Для нестандартных резиновых деталей наиболее полезным планом обеспечения качества не обязательно является план с наибольшим количеством испытаний. Именно он определяет характеристики, важные для применения, и проверяет их с помощью подходящих методов на нужных этапах производства. Согласовав объем контроля, критерии приемки, условия испытаний и документацию перед массовым производством, покупатели могут более объективно оценивать поставщиков и снижать предотвратимые риски качества.
Письмо этому поставщику
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.